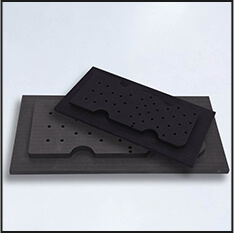
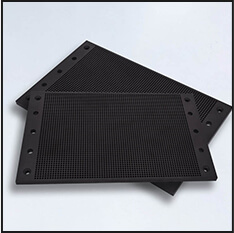
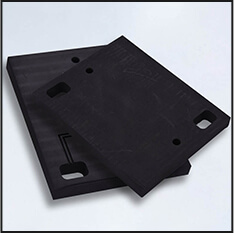
VC扩散焊接石墨冶具的成型工艺有哪些注意事项
在VC分散焊接石墨冶具的成型工艺中,需注意以下关键事项,以保证其功能与运用寿命:
资料挑选与纯度控制:石墨资料应具有高纯度(≥99.9%),低灰分(<300ppm),以避免杂质在高温下蒸发或反应,影响焊接质量。
资料的胀大度需控制在极低水平(如0.01),以减少高温下的尺度变化,保证冶具的精度和安稳性。
结构规划与加工精度:冶具规划需考虑VC组件的定位与固定,选用高精度定位销和夹具,保证焊接过程中组件的精准对位。加工过程中,尺度精度应控制在±0.01mm以内,外表粗糙度Ra≤0.8μm,避免因外表粗糙导致焊接不均匀或应力集中。
热处理与应力开释:石墨冶具需通过高温焙烧(1800-2000°C),以消除内应力,提升资料的致密性和导热性。
在焙烧过程中,需规划合理的升温-降温曲线,避免因温度变化过快导致资料开裂或变形。
抗氧化与外表处理:在高温环境下,石墨易氧化,需涂覆抗氧化涂层(如碳化硅或氮化硼),以延伸冶具的运用寿命。
外表处理后,需进行超声波清洗,去除残留的加工微粒和涂层杂质,保证焊接过程中无污染物引入。
安装与固定方法:冶具的安装应选用弹性卡接或螺栓固定方法,保证在高温高压下冶具与组件的紧密结合,同时便于拆开和保护。安装过程中需避免机械应力对石墨资料的损害,保证冶具的结构完整性。
运用环境与操作标准:石墨冶具应存放在枯燥环境中,避免受潮或接触酸、碱等化学物质,避免资料功能下降。在运用前,需对冶具进行预热处理,避免因温差过大导致资料开裂或变形。
质量检测与保护:冶具在运用前需进行尺度检测和无损检测(如X射线或超声波检测),保证无内部缺陷。定期对冶具进行保护和检查,及时更换磨损或损坏的部件,保证其长时间安稳运转。