VC扩散焊接石墨冶具的成型工艺
VC涣散焊接石墨冶具的成型工艺
VC(Vapor Chamber,均热板)涣散焊接中,石墨冶具作为要害辅助工具,其成型工艺直接影响焊接质量和出产功率。以下是VC涣散焊接石墨冶具的核心成型工艺及其要害点:
1. 石墨材料选择
高纯度等静压石墨:石墨冶具需具有高纯度(≥99.9%)、低气孔率(<2%)、高导热性(≥120W/m·K)和出色的机械强度(抗弯强度≥50MPa),以接受高温高压环境并防止污染焊接件。
抗氧化涂层:在高温(>800°C)环境下,石墨易氧化。冶具表面可涂覆碳化硅(SiC)或氮化硼(BN)涂层,提高抗氧化功能,延伸运用寿数。
2. 精细加工工艺
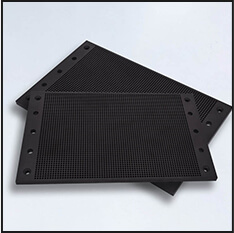
CNC数控加工:选用高精度CNC机床对石墨进行铣削、钻孔和开槽,确保冶具标准精度≤±0.01 mm,表面粗糙度Ra≤0.8 μm,以匹配VC组件的精细结构。
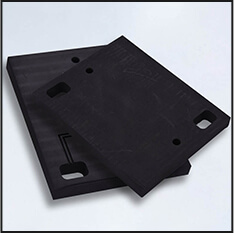
电火花加工(EDM):对于凌乱微结构(如微通道、定位销孔),EDM可完结高精度加工,防止机械应力导致的材料损伤。
3. 表面处理与拼装
抛光与清洗:加工后的石墨冶具需进行化学抛光(去除加工痕迹)和超声波清洗(去除微粒残留),确保表面无杂质,防止焊接时引进污染物。
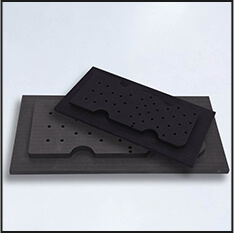
装置与固定:冶具通常由上下两部分组成,通过高精度定位销和夹具固定,确保焊接过程中VC组件的精准对位和均匀受压。
4. 热处理与功能优化
高温焙烧:成型后的石墨冶具需在惰性气体(如氩气)维护下进行高温焙烧(1800-2000°C),消除内应力,提高石墨的致密性和导热性。
应力开释:通过屡次升温-降温循环(如500-800°C,3次循环),开释冶具内部残余应力,防止焊接过程中变形。
5. 质量控制与检测
标准检测:运用三坐标测量仪(CMM)检测冶具的要害标准,确保公役契合规划要求。
无损检测:选用X射线或超声波检测冶具内部缺陷(如裂纹、气孔),确保结构完整性。
导热性检验:通过激光闪射法测量石墨的导热系数,验证其热功能是否达标。
6. 工艺优化方向
复合材料运用:研制石墨/碳化硅(SiC)复合材料冶具,结合石墨的导热性和SiC的高强度,提高冶具的耐用性。
3D打印技术:选用石墨粉体3D打印技术,完结凌乱结构的快速成型,缩短出产周期并降低成本。
智能化监控:在冶具中嵌入温度和压力传感器,实时监测焊接过程中的参数改变,确保工艺稳定性。
VC涣散焊接石墨冶具的成型工艺需统筹材料功能、加工精度和热稳定性。通过优化材料选择、精细加工、表面处理和热处理工艺,可明显提高冶具的质量和寿数,从而保障VC组件的焊接良率和功能。未来,跟着复合材料和3D打印技术的开展,石墨冶具的成型工艺将进一步向高效、低成本和智能化方向演进。