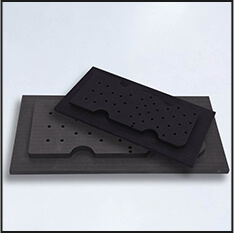
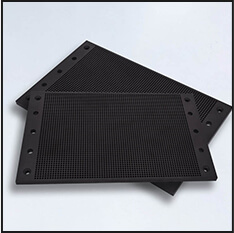
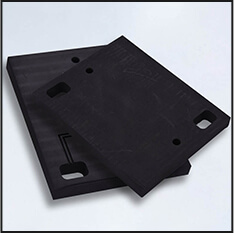
超薄VC散热片烧结石墨模具的设计细节
超薄VC散热片烧结石墨模具的规划细节需环绕超薄结构成型、高精度加工及散热功率优化打开,以下为具体规划要点及剖析:
1. 模具资料选择
高导热石墨:选择热导率≥1500W/mK的高纯度等静压石墨,保证热量快速传递,削减热阻。
低热膨胀系数:资料热膨胀系数需与VC散热片匹配,避免烧结过程中因热应力导致变形。
2. 模具结构规划
微米级腔体雕刻:选用微细加工技术(如激光雕刻或电火花加工)在模具外表雕刻深度0.05mm的毛细结构,提升散热面积300%以上。
超薄型腔规划:模具型腔厚度操控在0.3mm以内,习惯超薄VC散热片(厚度<0.3mm)的成型需求,削减资料糟蹋。
一体化流道:将传统多层流道合并为单层复合流道,经过微槽或微孔完成气液分离,简化结构并进步散热功率。
3. 加工精度操控
高精度数控加工:运用五轴联动数控机床,保证型腔尺度精度±0.005mm,外表粗糙度Ra≤0.4μm。
微细刀具选择:选用直径0.1~0.3mm的金刚石涂层刀具,削减切削力对超薄结构的影响。
在线检测与补偿:在加工过程中运用激光干涉仪实时监测尺度偏差,主动调整刀具途径,补偿热变形差错。
4. 散热优化规划
嵌入式加热元件:在模具内部嵌入柔性加热膜或电阻丝,完成快速均匀加热,缩短烧结周期。
微孔排气通道:在型腔边际规划直径0.1~0.3mm的排气孔,避免气体停留导致散热片内部缺点。
外表处理:对模具外表进行氮化硼涂层处理,进步耐磨性和脱模功能,一起下降摩擦系数,削减散热片外表损伤。
5. 工艺流程简化
单次装夹成型:经过模块化规划,完成散热片的一次装夹完成一切型腔加工,削减装夹次数和累计差错。
快速烧结工艺:选用高温快速烧结技术(如1500℃~1800℃下保温30~60分钟),缩短出产周期,进步功率。
主动化检测:在烧结完成后,运用三坐标测量仪(CMM)对散热片进行全尺度检测,生成差错报告并主动分类。
6. 环境与设备要求
恒温恒湿车间:将加工环境温度操控在20±1℃,湿度操控在50±5%,削减环境要素对加工精度的影响。
防震与隔振规划:在机床基础和加工区域选用橡胶隔振垫或空气弹簧隔振器,阻隔低频振荡,保证加工稳定性。
高强度吸尘系统:配备变频器操控的吸尘器,吸尘口接近加工区域,守时吹尘,避免粉尘对设备和模具的污染。
7. 实际使用案例
智能手机VC散热片模具:模具厚度5mm,分量较传统规划减轻35%,选用单层型腔+微槽结构,散热功率提升10%,加工周期缩短40%。
5G基站VC散热片模具:模块化规划支撑快速更换型腔,嵌入式加热膜+天然冷却,能耗下降25%,出产功率进步30%。