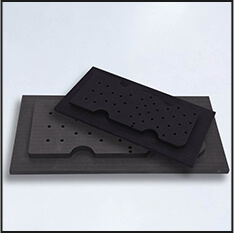
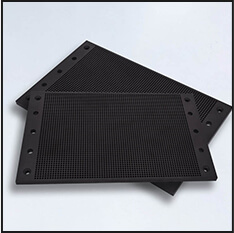
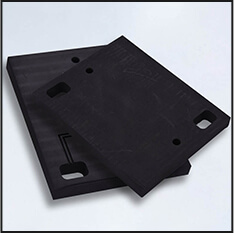
高纯石墨焊粉焊药模具的结构是什么样子的
高纯石墨焊粉焊药模具以高纯石墨为中心材质,经过模块化组合规划完成熔接腔与导流槽的分体结构,其结构精密且功能性强,详细可分为以下几个中心部分:
一、模具本体:承载焊接过程的中心结构
模详细
由高纯度石墨(纯度≥99.9%)制成,耐温功能超越3000℃,导热系数达129W/(m·K),保证焊接过程中热量均匀传递。
熔接腔室壁厚规划为15-25mm,平衡结构强度与热传导效率,避免高温下变形或开裂。
模块化规划支撑快速更换模芯,单个模芯更换时刻≤15分钟,维修成本下降60%。
顶盖(模具盖)
经过铰链与模详细衔接,完成“一推一压”开合,操作时刻≤2秒。
集成透明观察窗(耐高温石英玻璃)与温变警示涂层(150℃变红),实时显现焊接状况与冷却进展。
密封规划避免熔融金属飞溅,同时保温加速反应。
导流槽与熔接腔
导流槽引导熔融金属流向熔接腔,保证填充均匀无气泡。
熔接腔内设精确导体定位设备,对齐差错≤0.5mm,形成完美焊接界面。
特别类型(如防喷型五通模具)增设挡板组织,经过拉杆与挤压绷簧完成注入槽快速启闭,单次操作时刻缩短40%。
二、夹紧设备:保证密封性与稳定性
L形垂直夹持结构
经过旋转手柄驱动螺杆,对模具实施多点位固定,避免气体泄漏或金属喷溅。
专利技术(如CN204035785U)显现,反应腔与焊接腔经过引流槽连通,并设置阻火槽下降喷溅危险。
丝杆升降组织
适用于墙角等空间受限场景,经过升降丝杆调整模具高度,解决传统模具操作不便问题。
反向螺旋丝杆结构(2024年实用新型专利)使模具开合行程添加30%,适配大截面导体焊接。
三、点火与排气系统:操控反应进程
引火粉腔
寄存引火粉(通常为镁粉或铁粉),经过专用点火东西点着,引发铝与氧化铜的化学反应,开释很多热量(温度可达2500℃以上)。
注料口与排气孔
注料口用于参加焊料(铝粉与氧化铜混合物),需操控用量(差错≤±0.1g),避免过多导致飞溅或缺乏形成虚焊。
排气孔开释焊接过程中产生的气体(如氧化铝蒸汽),避免模具内部压力过大。
四、成型腔与导槽:适配多样化衔接需求
成型腔类型
支撑直通型、丁字型、十字型、直角型等多种衔接方式,满足铜导体、钢绞线、铝导线的接续需求。
成型腔尺度差错操控在±0.1mm(2018年职业引入五轴数控机床提高精度),保证焊接接头一致性。
导槽规划
上半圆导槽与下半圆导槽围组成导槽,固定导体方位并引导熔融金属活动。
特别规划(如凸弧面与圆柱腔组合)优化金属液流速,减少焊渣堆积,提高接头质量。
五、辅助组件:提高操作快捷性
插接孔与模具夹
第一主体、第二主体和模具底上均设置插接孔,组装后位于同一平面,经过模具夹(含夹座、夹板、插接柱和限位螺杆)固定,避免焊接过程中移位。
限位螺杆与侧板螺纹衔接,压紧组装后平面相邻的两旁边面,保证密封性。
把手与铰接件
两组把手经过铰接件铰接,头部与夹板衔接,尾部伸出夹座尾部,便于操作人员握持调整模具方位。