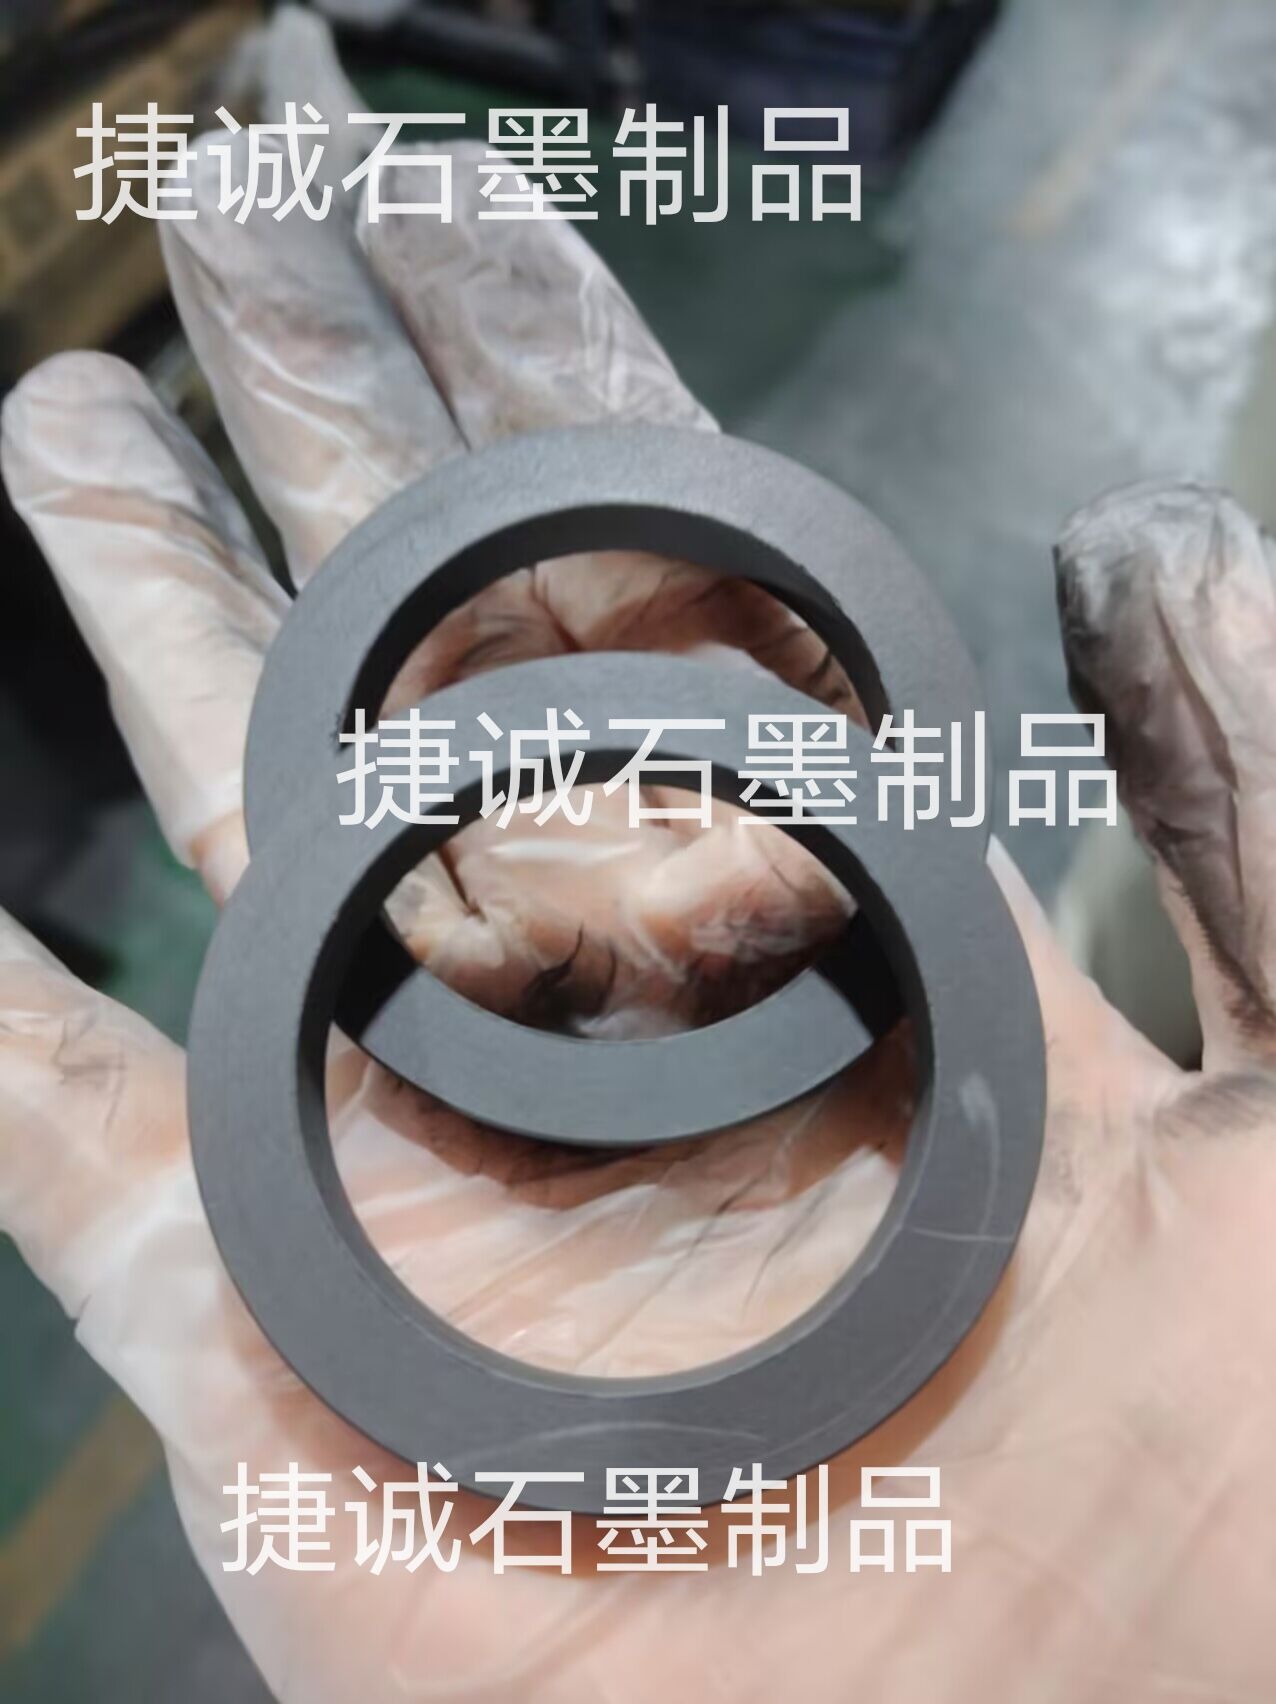
- 产品名称:
- 石墨环的公差控制技术怎么做
- 产品类型:
- 石墨制品
- 产品品牌:
- 捷诚
- 产品简介:
- 高纯度原料:采用纯度≥99.9%的高纯石墨,减少杂质对导电性、导热性及化学稳定性的影响。例如,信瑞达石墨经过等静压成型技能,使石墨晶体结构均匀细密,抗压强度提高至60-80MPa,为超薄加工供给物理根底。


石墨环的公差操控技能可经过以下方法完成:
一、资料挑选与预处理
高纯度原料:采用纯度≥99.9%的高纯石墨,减少杂质对导电性、导热性及化学稳定性的影响。例如,信瑞达石墨经过等静压成型技能,使石墨晶体结构均匀细密,抗压强度提高至60-80MPa,为超薄加工供给物理根底。
孔隙率操控:经过真空浸渍工艺(如酚醛树脂或硅基复合资料)填充孔隙,使石墨孔隙填充率提高至95%以上,资料全体密度达到1.85g/cm3,降低崩边率40%。
二、精密加工技能
分层切削策略:
粗加工:切削深度0.8-1.2mm,进给速度800-1000mm/min,预留余量0.5mm。
半精加工:切削深度0.3-0.5mm,进给速度400-600mm/min,预留余量0.2mm。
精加工:切削深度0.1-0.15mm,进给速度150-200mm/min,完成±0.02mm公差。
例如,0.3-1.0mm超薄石墨环经过多轴联动设备分阶段加工,壁厚0.8mm时平面度达0.01mm/m。
刀具路径优化:
采用螺旋渐进式走刀路径代替传统往复式切削,使切削力动摇降低60%,外表粗糙度Ra值从1.6μm改善至0.8μm。
使用PCD刀具(前角5°,后角8°,刀尖圆弧R0.2mm),崩边率降至4.7%,直径公差操控在±0.01mm。
切削参数优化:
主轴转速:4500-6000rpm(降低切削温度25%)。
进给速度:0.05-0.07mm/r(减小切削力40%)。
刀具后角:8-10°(崩边率降低65%)。
三、在线丈量与补偿技能
实时监测体系:
引入激光扫描丈量技能,将不确定度操控在±0.0015mm以内。例如,对Φ800×200mm石墨环施行五点法丈量,丈量重复性差错从±0.008mm降至±0.003mm。
温度补偿算法:
开发实时温度补偿算法,集成红外测温模块与CNC体系联动。当温度动摇超越±3℃时,经过公式ΔD=αx×D×ΔT核算尺寸改变,保证加工精度。
刀具磨损补偿:
当金刚石涂层刀具后刀面磨损量VB>0.15mm时,加工尺寸差错呈非线性增长。经过每10μm磨损量导致直径误差添加0.003-0.005mm的规律,及时更换刀具或调整参数。
四、后处理与检测技能
后处理工艺:
浸渍处理:酚醛树脂浸渍提高抗压强度至100-150MPa;铜、银等金属浸渍增强导电性。
涂层技能:外表碳化硅涂层处理,耐锡液腐蚀寿数提高至传统产品的3倍。
极限测验验证:
热震循环测验:对航天密封环进行200次室温至1600℃急变循环,保证高温变形量≤0.03mm。
化学稳定性测验:在浓硫酸中浸泡的年腐蚀率需低于0.1mm。
三坐标丈量(CMM):
要害工序装备三坐标丈量机,例如直径300mm石墨环的圆度差错检测精度达0.005mm。
五、工艺优化案例
半导体设备案例:
某制造商加工Φ650mm石墨环时,原工艺崩边率达32%,尺寸合格率仅68%。经过以下改善:
选用晶粒度≤15μm的高纯等静压石墨(灰分<50ppm)。
采用PCD刀具(前角5°,后角8°,刀尖圆弧R0.2mm)。
优化切削参数(主轴转速4500rpm,进给速度0.06mm/r)。
作用:崩边率降至4.7%,直径公差操控在±0.01mm,加工效率提高40%。